Steg 1. Beskärning
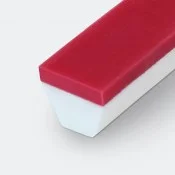
Kapa kilremmens ändar med BEHAbelt AS02 vinkeltång före svetsning. För att uppnå största möjliga kontaktyta vid skarven och den starkaste skarven, kapa kilremmens ändar i 90 graders vinkel.

Steg 2. fastsättning
Bilden visar fiktion-svetsmaskinen RS02, som fungerar genom att skaka bandets ändar så att ändarna smälter och bildar en skarv. Det är också möjligt att använda en svetsbrännare, t.ex. BEHAbelt EErgo, BEHAbelt Multi TC eller BEHAbelt svetssatsOm andra verktyg än RS02 används är det nödvändigt att använda klämmor som FZ01 Vario eller FZ02/3 för att fixera remmen före svetsning.

Steg 3. svetsning
Friktionsmaskinen RS02 genererar värme genom friktion, vilket skarvar ihop remmens ändar på några sekunder. Detta kräver en temperatur på 290 °C vid svetsning av PU profiler och 240 °C vid svetsning av TPE-profiler video illustrerar hur maskinen fungerar.

Steg 4. rengöring
Efter att kilremmens ändar har smälts samman och materialet har svalnat, ta bort eventuella pärlor vid skarven med hjälp av BEHAbelt SE02 kantskärare eller en vass kniv.