Ny
RABATT
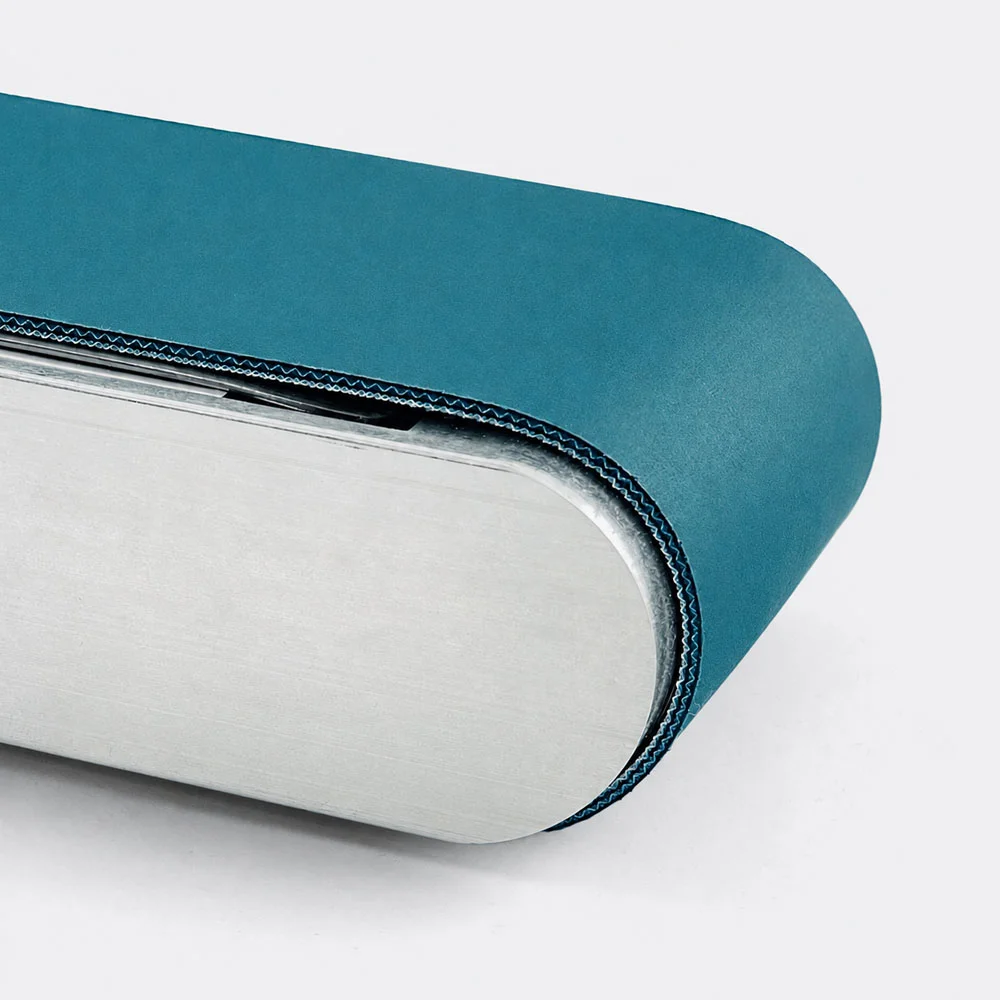


ER12/2-00+03 är ett pu transportband i petroleum med en total tjocklek på 2,2 mm. Denna typ väljs för industriella transportuppgifter, där bandets struktur, yta, stabilitet och montering måste passa den specifika maskinen snarare än bara en nominellt motsvarande bandbredd. Vi monterar det färdiga transportbandet efter mått, så att längd, bredd, montering och eventuell efterbehandling kan anpassas till transportören. Varianten är särskilt relevant för precisionstransport av mindre artiklar, råvaror och färdiga varor, men kan också vara en bra pu för livsmedels-, förpacknings- och processlinjer med krav på lättstädade ytor. Kombinationen av antistatisk, matt M2-yta gör att produkten kan beskrivas exakt i en reservdelslista och ombeställas utan att specifikationen reduceras till enbart färg och tjocklek.
Koden ER12/2-00+03 indikerar en ER-konstruktion med 2 vävlager. Den nominella dragkraften vid 1 % förlängning är 12 N/mm och bandväven är baserad på polyester. I denna nomenklatur beskriver ER en konstruktion som är mycket tvärgående stabil. Detta är en viktig skillnad i praktiken eftersom vävkonstruktionen påverkar längsgående stabilitet, spårning, förmågan att hålla en ren kant och hur bandet reagerar på breda transportörer eller under ojämna belastningar. Bandets övergripande struktur bör ses som ett system: bärsidan är i kontakt med den transporterade produkten, vävlagret absorberar spänningen och löpsidan arbetar mot glidplattan, rullarna och trummorna. Därför är det viktigt att välja baserat på mer än bara den synliga ytan. Två band med samma färg och nästan samma tjocklek kan ha mycket olika tvärgående stabilitet, dragkraft vid 1 % förlängning och böjningsegenskaper. För denna variant är de registrerade nyckeltalen: total tjocklek 2,2 mm; vikt ca 2,9 kg/m²; ythårdhet ca 85 Shore A; Temperaturområde -20 till +90 °C; minsta trumdiameter 60 mm; rekommenderad minsta trumdiameter vid motbockning 80 mm. Värdena som markerats som verifierade i våra produktdata bör inkluderas i den tekniska kontrollen av maskinen, särskilt vid byte av ett befintligt band utan original maskinmanual.
Bärsidan är matt. Den relativt enhetliga kontaktytan gör bandet lämpligt när arbetsstycket ska stå stabilt utan en distinkt präglad struktur. En slät eller matt bärsida är vanligtvis lättare att hålla ren än en djup profil, och det gör det lättare att kontrollera friktionen genom materialval, ytfinish och eventuella bärare istället för genom ett grovt mönster. Löpsidan och vävkonstruktionen har också en inverkan på energiförbrukning, buller och stabil bandstyrning. Ett band måste kunna löpa centrerat utan onödigt högt motstånd, och därför bör transportörens glidplatta, rullar, trumbeläggning och spårning kontrolleras om ett gammalt band har slitits ut. Den registrerade friktionskoefficienten mot stål i den tekniska produktfamiljen är cirka 0,2; siffran bör användas som en teknisk referens och inte som en garanti för en specifik lutningsvinkel eller dragkraft, eftersom friktionen förändras med ytans tillstånd, smuts, fukt och temperatur.
I praktiken används denna typ ofta när en reproducerbar bandspecifikation krävs för lätta processtransportörer, doseringslinjer och intern produkthantering. Den exakta bandkoden gör det lättare att skilja mellan släta, profilerade, livsmedelssäkra, antistatiska, flamskyddsmedel och olje-/fettbeständiga varianter. Detta är särskilt viktigt vid ombeställning, eftersom en generisk beskrivning som "grönt PVC-band" eller "vitt PU band" inte ger någon säkerhet om vävskikt, k1-värde, ytprofil eller tillåten trumdiameter. Genom att bibehålla hela koden kan underhåll, inköp och produktion kommunicera om samma tekniska produkt.
Den verifierade minsta trumdiametern är 60 mm. För motbockning är den rekommenderade minsta diametern 80 mm. Minsta trumdiameter är en viktig driftsparameter eftersom ett för litet trum- eller rullsystem ökar böjspänningen i väven och beläggningen och kan förkorta livslängden eller belasta fogen onödigt. För knivövergångar, små nosrullar eller motbockning måste därför bandtypens lämplighet alltid kontrolleras separat. Diametern bör bedömas tillsammans med bandhastighet, belastning, start-/stoppfrekvens och om bandet löper över en glidplatta eller rullar. Korrekt spänning är lika viktig: för hög förspänning belastar lagren och fogen extra, medan för låg spänning kan orsaka glidning och instabil spårning.
AS-beteckningen indikerar en antistatisk konstruktion. Detta är relevant i många automatiserade system eftersom laddning kan orsaka oönskad dammattrång, påverka känsliga produkter eller orsaka olägenheter vid urladdning. Antistatiska egenskaper måste dock alltid beaktas i samband med transportbandets hela elektriska struktur, jordning och omgivande miljö; ett antistatiskt band gör inte i sig ett system lämpligt för explosiva områden.
Oavsett egenskapskoderna bör rengöring och underhåll anpassas till den faktiska driftsmiljön. Höga temperaturer, ånga, aggressiva rengöringsmedel, olja, vassa produktkanter och kontinuerligt mekaniskt slitage kan påverka ett transportband olika. Det angivna temperaturområdet på -20 till +90 °C är en teknisk referens för bandfamiljen; kontinuerlig drift nära en gräns bör alltid bedömas tillsammans med mekanisk belastning och den specifika processen. För känsliga eller reglerade applikationer kan vi ta nödvändig dokumentation som pu när vi bestämmer den slutliga banddesignen.
Vi tillverkar den färdiga bandlösningen genom att skära materialet till önskad bredd och längd, förbereda skarven och ytbehandla bandet enligt transportörens krav. För termoplastiska PVC- och PU band är en fingerskarv ofta den föredragna ändlösa lösningen eftersom den ger en smidig övergång och fördelar spänningen över skarvzonen. I andra system kan en mekanisk skarv vara relevant, till exempel när bandet måste installeras utan att maskinen demonteras. Valet beror på tjocklek, minsta trumdiameter, rengöringskrav, produktkontakt och hur mycket utrymme det finns runt transportören.
Efterbehandling kan även innefatta skärning, styrprofiler, bärare eller andra detaljer, om bandets design och tillämpning tillåter det. Sådana alternativ måste alltid bedömas tekniskt, eftersom en profil eller bärare förändrar bandets böjningsegenskaper och kan ställa större krav på trummans diameter och monteringsmetod. Vid byte rekommenderar vi därför att registrera befintlig bandkod, ändlös längd, faktisk bredd, trummdiametrar, om det finns motböjning och hur bandet är spänt. Detta ger en mycket säkrare grund än att bara mäta det demonterade bandet.
Välj inte enbart baserat på pris per kvadratmeter. Den billigaste bandtypen kan bli dyr om den orsakar frekventa stopp, dålig spårning eller kort livslängd. Jämför istället konstruktion, antal tyglager, k1-värde, total tjocklek, yta, minsta trumdiameter, temperatur, speciella egenskaper och den montering som krävs ER12/2-00+03 Styrkan ligger just i att dessa egenskaper samlas i en tydlig specifikation. Om du byter ut en befintlig rem är den fullständiga koden oftast den bästa pu ; om en kod inte finns kan vi identifiera behovet baserat på mätningar och driftsdata.
För att dimensionera korrekt bör du ange ändlös längd, bandbredd, minsta trumdiameter, eventuell motböjning, hastighet, produktvikt och typ, samt om bandet löper på glidplatta eller rullar. Ange även information om krav på olja, fett, fukt, rengöringskemikalier, livsmedelskontakt eller flamskyddsmedel. På så sätt kan vi kontrollera om denna variant är rätt val och montera ett transportband som passar den specifika maskinen. Den slutliga lämpligheten beror alltid på hela transportbandssystemet, men en korrekt specificerad bandtyp ger en mycket bättre pu för stabil drift, enkel ombeställning och planerat underhåll.